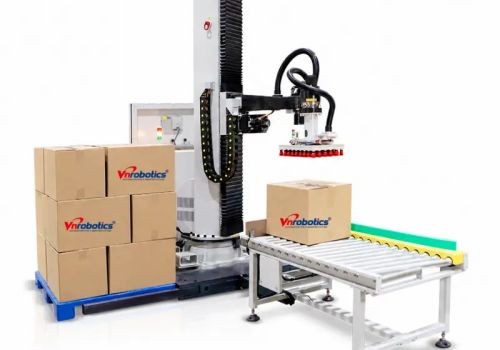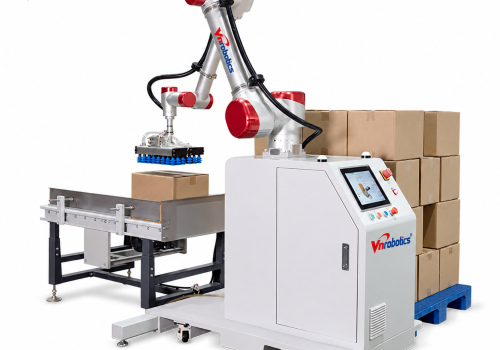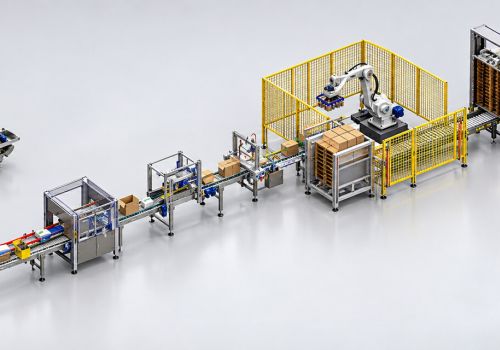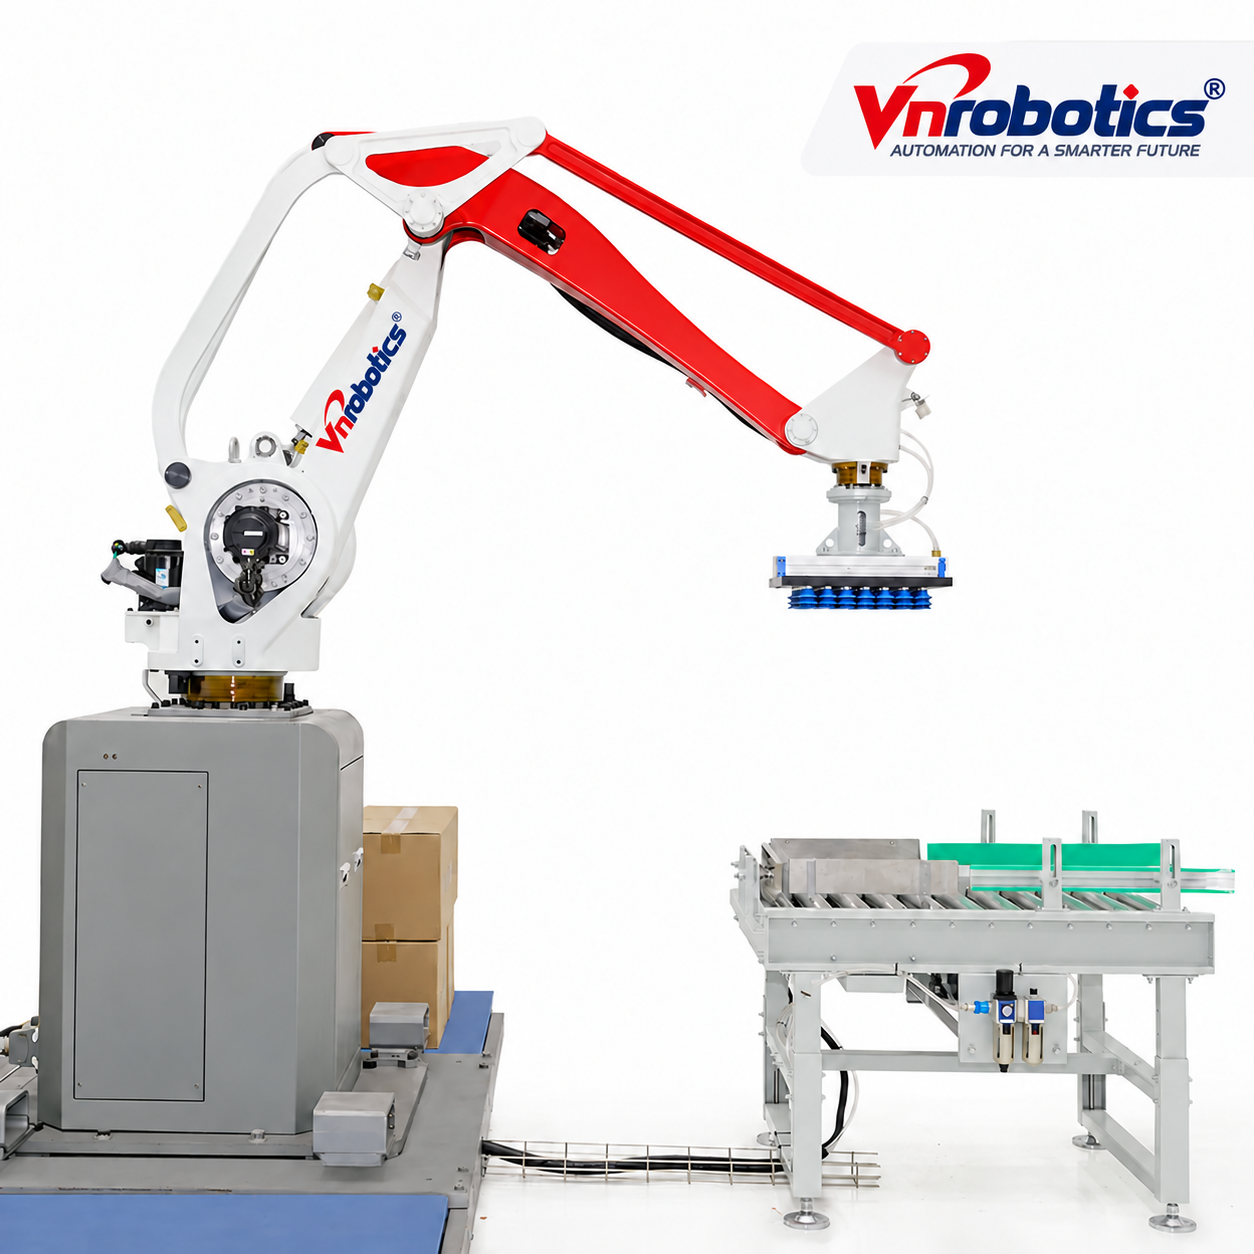
Robot xếp pallet hai vị trí thường được cân nhắc khi nhà máy muốn tổ chức luân phiên khu vực xếp hàng và thay pallet. Tuy nhiên, có hai chỗ đặt pallet chưa đủ để kết luận công đoạn sẽ chạy liên tục. Cần làm rõ cách lấy hàng đầy ra, đưa pallet rỗng vào, xác nhận vị trí sẵn sàng và phối hợp với luồng hàng đầu vào.
Bài viết này gợi ý nội dung khảo sát cho phụ trách sản xuất, kỹ thuật và mua hàng. Trình tự thao tác thực tế phải theo phương án được đánh giá và tài liệu bàn giao của đúng hệ thống.
Hai vị trí pallet có thể phục vụ những mục tiêu khác nhau
Một phương án có thể dành hai vị trí để luân phiên cùng một mã hàng. Phương án khác có thể phân hàng về hai pallet theo mã sản phẩm hoặc nguồn cấp. Đây là các yêu cầu khác nhau về nhận biết hàng, công thức xếp và cách điều phối; cần ghi rõ mục tiêu từ bước hỏi cấu hình.
Đừng mặc định hai pallet luôn cùng sẵn sàng hoặc có thể đổi vai trò cho nhau. Hãy xác nhận loại hàng và sơ đồ xếp được phép dùng tại mỗi vị trí, điều kiện bắt đầu xếp và tình huống hệ thống phải chờ.
VnRobotics hiện giới thiệu robot VNR-2000-50 với khả năng xếp hàng tại hai vị trí pallet. Khi tư vấn dự án, cần đối chiếu lại đầu gắp, quy cách hàng và bản vẽ bố trí của cấu hình cụ thể.

1. Vẽ cả đường thay pallet trên mặt bằng
Bản vẽ không nên chỉ có robot, băng tải và hai hình chữ nhật tượng trưng cho pallet. Cần thể hiện đường xe nâng hoặc thiết bị vận chuyển tiếp cận, hướng lấy pallet đầy, nơi chuẩn bị pallet rỗng và vị trí người thao tác.
Đánh dấu các lối phải giữ thông thoáng, cột nhà, cửa, thiết bị lân cận và khoảng tiếp cận bảo trì. Nếu pallet đầy phải đưa đi quấn màng hoặc đai tiếp, hãy thể hiện điểm nhận của công đoạn đó. Tránh để một vị trí xếp sử dụng chung khoảng trống với khu chờ hàng mà chưa có phương án điều phối.
Cũng cần kiểm tra quy cách xe và pallet thực tế. Một bản vẽ bố trí vừa thiết bị chưa chứng minh thao tác lấy, đặt hàng thực hiện được trong nhà xưởng. Nhà máy nên cung cấp ảnh và số đo hiện trường để đơn vị thiết kế xác nhận.
2. Thống nhất ý nghĩa của trạng thái pallet
Hai bên cần có cách mô tả trạng thái dễ hiểu: vị trí chưa có pallet, pallet đã được đặt và xác nhận, đang xếp, đã đầy, hoặc chưa được phép sử dụng. Danh sách cuối cùng phụ thuộc thiết kế; mục tiêu là tránh việc người vận hành và bộ điều khiển hiểu khác nhau về cùng một vị trí.
Tài liệu Robotiq Palletizing Solution mô tả cảm biến hiện diện pallet và đèn trạng thái gắn với từng bên trong cấu hình của hãng. Đây là ví dụ cho thấy cần làm rõ việc nhận biết và hiển thị trạng thái, không phải xác nhận rằng thiết bị VnRobotics dùng cùng cảm biến hoặc cùng logic.
Đặc biệt, tín hiệu có pallet không tự thay thế đánh giá an toàn hay xác nhận toàn bộ khu vực đã đủ điều kiện vận hành. Phương án bảo vệ, quyền tiếp cận và điều kiện cho phép tiếp tục phải được xác định cho hệ thống hoàn chỉnh.
3. Đo thời gian thay bằng một chu trình đầy đủ
Nếu muốn đánh giá ảnh hưởng tới năng suất, hãy ghi nhận thời gian từ khi cần lấy pallet đầy đến khi vị trí được xác nhận sẵn sàng theo quy trình. Khoảng này có thể gồm chờ người hoặc xe, lấy hàng ra, đưa pallet rỗng vào và các bước xác nhận được thiết kế.
Không nên chỉ lấy thời gian xe nâng nhấc một pallet trong lần trình diễn làm dữ liệu đại diện. Cần quan sát những điều kiện thường gặp: xe phục vụ nhiều nơi, vị trí tập kết xa, đổi ca hoặc luồng đi đang bận. Ghi rõ đâu là số đo và đâu là giả định.
Sau đó, đơn vị tích hợp cần đối chiếu thời gian thay với nhịp xếp và trình tự điều phối của phương án. Nếu cả hai vị trí đều chưa sẵn sàng, hệ thống phải có cách chờ và phối hợp ngừng cấp hàng phù hợp; hai vị trí không giải quyết được mọi gián đoạn kéo dài.
4. Làm rõ hàng đầu vào sẽ chờ ở đâu
Hãy hỏi khi một pallet đầy, hàng đang trên băng tải được xử lý thế nào và thời điểm nào phải yêu cầu công đoạn trước dừng cấp. Nếu có vùng chờ, cần nêu sức chứa theo quy cách thùng và cách phát hiện đầy trong thiết kế.
Với nhiều mã hàng, cần xác nhận cách phân biệt mã và chọn đúng công thức cho vị trí nhận. Không suy ra chức năng phân loại tự động chỉ từ việc robot có thể tiếp cận hai pallet. Có thể xem thêm bài tích hợp băng tải với robot xếp pallet để chuẩn bị câu hỏi cho phần bàn giao hàng.
5. Đưa tình huống thay pallet vào kế hoạch chạy thử
Thống nhất trước những tình huống cần kiểm tra và cách ghi nhận. Việc thử phải do nhân sự được hướng dẫn thực hiện theo kế hoạch đã đánh giá, không tự tạo tình huống lỗi hoặc can thiệp vào vùng chuyển động.
| Tình huống cần làm rõ | Kết quả cần ghi nhận |
|---|---|
| Một pallet hoàn thành | Cách thông báo và chuyển trạng thái theo trình tự thiết kế |
| Vị trí còn lại chưa sẵn sàng | Cách chờ và phối hợp với hàng đầu vào |
| Pallet rỗng được cấp lại | Điều kiện xác nhận đúng vị trí và cho phép tiếp tục |
| Đổi mã hàng | Công thức, phạm vi sử dụng từng vị trí và công việc xác nhận |
| Gián đoạn giữa chừng | Trạng thái hàng đã xếp và nội dung khôi phục theo hướng dẫn |
Khi đo năng suất, ghi số kiện đạt trong khoảng quan sát đã thống nhất, số lần thay pallet, thời gian chờ và thao tác nhân sự còn thực hiện. Kết quả đó hữu ích hơn việc chỉ đếm chu kỳ robot khi cả hai vị trí đều trống và sẵn sàng.
Dữ liệu cần chuẩn bị khi khảo sát hai vị trí pallet
- Quy cách kiện, khối lượng, mẫu bao bì và sơ đồ xếp của từng mã hàng.
- Kích thước pallet, chiều cao hoàn thiện và yêu cầu hướng nhãn nếu có.
- Nhịp ra hàng bình thường, cao điểm và cách xuất hiện các mã hàng.
- Bản vẽ khu vực, luồng xe, nơi tập kết pallet đầy và pallet rỗng.
- Cách thay hiện tại, người hoặc thiết bị phụ trách và thời gian quan sát được.
- Thiết bị muốn tận dụng, phạm vi tự động hóa và nội dung cần kiểm chứng.
Với hồ sơ này, nhà máy có thể trao đổi các lựa chọn trong danh mục robot xếp hàng và xác định phần việc ngoài robot. Bài chuẩn bị hồ sơ yêu cầu báo giá giúp tổ chức dữ liệu và đánh dấu những phần chưa xác nhận.
Có hai vị trí thì có thể lấy pallet một bên khi bên kia đang chạy không?
Không thể kết luận chỉ từ số vị trí. Cần có phương án được đánh giá cho bố trí, thiết bị bảo vệ và trình tự vận hành cụ thể. Chỉ thực hiện theo hướng dẫn đã bàn giao cho hệ thống.
Hai vị trí có luôn làm tăng gấp đôi năng suất không?
Không. Cần kiểm chứng chu trình của robot, nhịp cấp hàng, thay pallet và các thời gian chờ. Hai vị trí là một lựa chọn bố trí, chưa phải cam kết sản lượng.
Liên hệ VnRobotics qua 0981 298 866 hoặc sale@stcmachine.com để trao đổi mặt bằng và yêu cầu robot xếp pallet hai vị trí theo điều kiện nhà máy.